

Actualités
Analyses du secteur
Restez informé des tendances du marché des produits chimiques, des connaissances produits et des évolutions du secteur.
recommander
 Acides aminés dans les formulations industrielles : fonctions, qualités et critères de sélection
 Sélection des composés d’ammonium quaternaire pour les applications de désinfection des surfaces
 Comment l’emballage chimique sur mesure réduit les risques de fuite, de conformité et de transport
 Approvisionnement en ferroalliages : évaluation de la composition, des impuretés et de la fiabilité des livraisons
Envoyez-nous un message
Comment l’emballage chimique sur mesure réduit les risques de fuite, de conformité et de transport
Les fuites, les non-conformités et les dommages liés au transport sont souvent considérés comme des problèmes distincts de la chaîne d’approvisionnement. Dans les projets chimiques, ils résultent généralement de la même lacune décisionnelle : l’emballage a été choisi comme un achat de contenant plutôt que comme une interface contrôlée entre le produit chimique, le processus de manutention et l’itinéraire de transport.
L’emballage chimique sur mesure réduit les risques lorsqu’il est conçu en fonction du profil réel de l’expédition : chimie du produit, concentration, exigence de pureté, volume de remplissage, orientation du contenant, mode de transport, exposition climatique, équipement de manutention et exigences du pays de destination. Un fût acceptable pour une solution aqueuse non dangereuse peut être inadapté à un oxydant, à un solvant présentant un fort potentiel de perméation, à une poudre sensible à l’humidité ou à un matériau de haute pureté susceptible d’être contaminé par son propre système de fermeture.
L’objectif pratique n’est pas de spécifier isolément l’emballage le plus robuste. Il s’agit de définir un système d’emballage qui demeure chimiquement compatible, mécaniquement fiable, identifiable et légalement transportable depuis le remplissage jusqu’à l’utilisation finale. Ce système comprend le contenant primaire, la fermeture, le joint ou la doublure, le dispositif d’inviolabilité, les étiquettes, le suremballage si nécessaire, la configuration sur palette et la documentation d’accompagnement.
Les fuites commencent par l’incompatibilité, pas seulement par un emballage fragile
Un contenant de produits chimiques qui fuit n’est pas toujours le résultat d’une manutention brutale. Les dommages mécaniques en sont une cause, mais l’interaction chimique avec le système d’emballage peut entraîner des modes de défaillance plus lents et moins visibles. L’attaque par les solvants peut ramollir ou faire gonfler les composants polymères. Les acides et les alcalis peuvent dégrader certains matériaux ou attaquer les raccords métalliques. Les substances oxydantes peuvent être incompatibles avec les absorbants organiques, les doublures ou les composants de fermeture. Les produits hygroscopiques peuvent absorber l’humidité à travers des barrières insuffisantes, tandis que les matières volatiles peuvent perméer à travers une paroi polymère même lorsque le contenant paraît intact.
C’est pourquoi le matériau du contenant seul ne constitue pas une spécification suffisante. Un « fût en HDPE », par exemple, ne décrit ni la qualité de la résine, ni l’épaisseur de paroi, ni la conception du moulage, ni le comportement de perméabilité, ni la configuration de fermeture, ni la chimie du joint, ni les traitements de fluoration ou de barrière éventuels. De même, la spécification d’un fût en acier n’établit pas la compatibilité avec chaque solvant, liquide corrosif ou produit chimique sensible à l’humidité.
Une évaluation rigoureuse de la compatibilité prend en compte la formulation complète du produit plutôt que le nom d’une famille de produits. La concentration, la teneur en eau, les impuretés, la température et la durée de stockage prévue peuvent modifier le comportement chimique. Un acide dilué et un acide concentré peuvent imposer des exigences très différentes à une doublure de fermeture. Un solvant de haute pureté peut être chimiquement compatible avec un emballage tout en ne répondant pas aux exigences du projet si des substances extractibles, des particules, de l’humidité ou des métaux à l’état de traces migrent dans le contenu.
Pour les matériaux soumis à des exigences de pureté élevées, le choix de l’emballage doit également distinguer la protection du produit de la sécurité du transport. Un emballage peut satisfaire aux exigences de transport des marchandises dangereuses tout en introduisant une contamination inacceptable. À l’inverse, un contenant primaire propre peut nécessiter une protection extérieure plus robuste pour résister à une logistique transfrontalière.
La fermeture est souvent le composant critique
Les équipes de projet se concentrent fréquemment sur le choix des fûts, seaux, bouteilles ou grands récipients pour vrac, tout en accordant moins d’attention à l’ensemble de fermeture. Or, les fermetures sont exposées à des ouvertures répétées, à des variations de couple, aux vibrations, aux changements de pression et au contact chimique direct. La paroi d’un contenant peut être appropriée alors que sa doublure de bouchon, son joint torique, son joint de bonde ou son raccord de distribution ne l’est pas.
Le choix de la fermeture doit prendre en compte :
- la résistance chimique des joints, doublures, éléments d’étanchéité et composants de vanne ;
- la plage de couple requise et la méthode utilisée pour la vérifier lors du remplissage ;
- la génération de pression due aux variations de température, à la décomposition, au dégazage ou à la pression de vapeur ;
- la nécessité de fermetures ventilées, qui doivent être spécifiquement adaptées au produit chimique et à la configuration de transport approuvée ;
- les exigences de refermeture après échantillonnage ou utilisation partielle sur le site de réception ;
- les exigences d’inviolabilité et la nécessité de détecter toute ouverture non autorisée pendant le transport.
La gestion de la pression exige une attention particulière. Remplir un liquide volatil dans un contenant hermétiquement fermé sans tenir compte de l’exposition prévue à la température peut créer une pression interne qui sollicite les joints et les fermetures. Le problème inverse peut se produire lorsqu’un emballage est ouvert ou refroidi puis exposé à l’humidité ou à une entrée d’air. Une fermeture ventilée n’est pas une solution universelle ; elle ne doit pas créer de voie de libération du produit, de contamination ou d’échange de vapeurs incompatibles. Son utilisation doit être conforme à l’autorisation de transport et à l’instruction d’emballage applicables.
Le niveau de remplissage est un autre paramètre souvent négligé. Un espace de tête insuffisant peut ne laisser aucune marge pour la dilatation thermique. Un espace de tête excessif peut accroître le ballottement, l’accumulation de vapeurs, l’oxydation ou l’absorption d’humidité, selon le produit. Le taux de remplissage approprié doit être établi pour le produit chimique et la conception d’emballage spécifiques, et non déduit de la capacité nominale du contenant.
Le risque de transport est un problème de système : emballage primaire, suremballage et arrimage de la charge
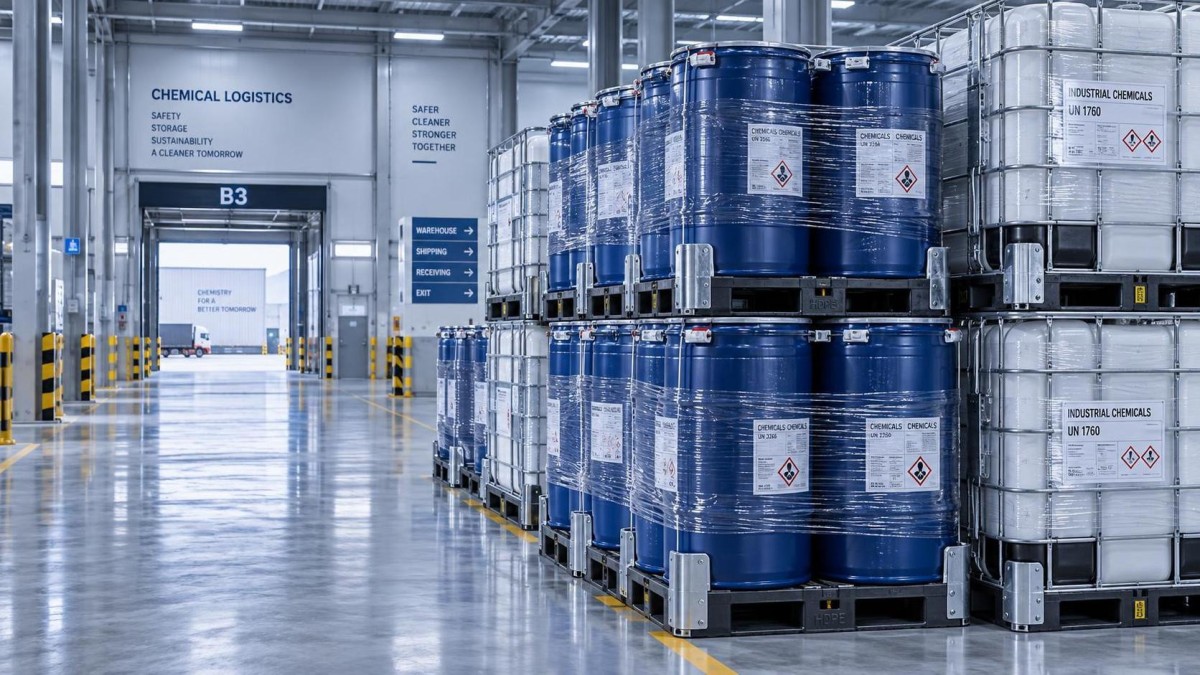
Un contenant chimiquement compatible peut néanmoins échouer pendant le transport s’il est insuffisamment protégé contre les forces de chargement, d’empilage, de vibration, de choc et de déplacement à l’intérieur de l’unité de fret. L’emballage chimique sur mesure est le plus efficace lorsqu’il traite l’expédition comme un système à plusieurs couches plutôt que comme un simple récipient.
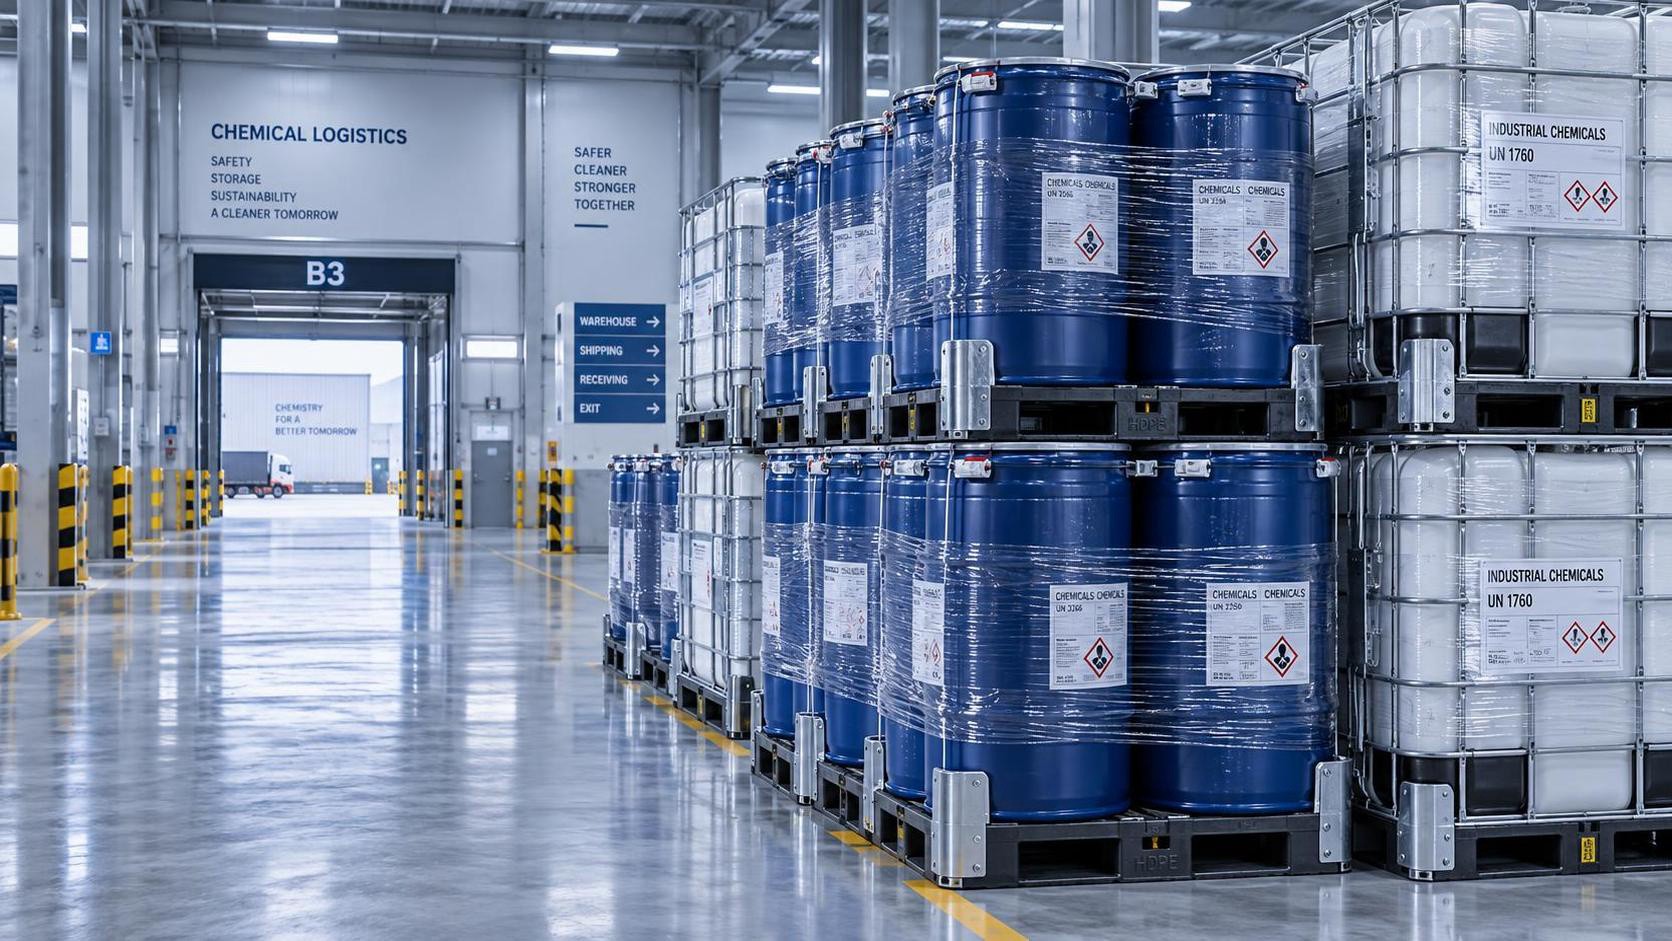
L’emballage primaire contient le produit. Un confinement secondaire ou un suremballage peut fournir une barrière supplémentaire, regrouper des emballages plus petits ou protéger contre la perforation et les dommages de manutention. La configuration extérieure de transport détermine le comportement de l’expédition sur une palette, dans un camion, dans un conteneur de fret ou lors de la manutention aérienne.
La conception appropriée dépend fortement du parcours de transport. Un emballage déplacé par transport routier dédié sur une courte distance présente un profil de risque différent de celui d’un emballage transféré via des ports, groupé avec d’autres marchandises, entreposé temporairement dans un entrepôt humide et livré sur un site distant de construction ou de transformation. Le fret maritime peut entraîner des vibrations prolongées, des environnements chargés en sel, des variations de température et une pression d’empilage. Les expéditions aériennes impliquent des considérations de pression et de manutention ainsi que des exigences plus restrictives en matière de marchandises dangereuses. Les transports ferroviaires et routiers présentent leurs propres conditions d’accélération et d’impact.
La stabilité de la charge doit donc être spécifiée, et non supposée. Les questions pertinentes incluent notamment : la palette peut-elle supporter le poids brut sans fléchissement ; les fûts ou seaux nécessitent-ils des cales, des protections d’angle ou des surfaces antidérapantes ; le film étirable est-il compatible avec la géométrie de l’emballage ; les sangles peuvent-elles déformer les contenants ; et le schéma d’empilage reste-t-il stable après un déchargement partiel ou un déplacement en entrepôt ?
Pour les grands récipients pour vrac, la protection contre les impacts de chariot élévateur, les dommages aux vannes et les déplacements est particulièrement importante. Une vanne positionnée près de la base peut nécessiter des protections ou une conception de palette empêchant le contact avec les fourches. Pour les petits contenants intérieurs, un carton extérieur n’est pas simplement une boîte d’expédition ; son système de séparation, son matériau absorbant lorsque cela est approprié, le contrôle de l’orientation et sa résistance à la compression peuvent déterminer si les contenants primaires survivent au trajet.
La conformité ne peut pas être ajoutée par une étiquette au moment de l’expédition
La conformité au transport commence par une classification correcte et une autorisation d’emballage appropriée. Les étiquettes, marques, déclarations et documents de sécurité sont essentiels, mais ils ne rendent pas conforme un contenant inadapté. Si une substance est réglementée comme marchandise dangereuse, l’emballage doit correspondre à la classification pertinente, au groupe d’emballage lorsqu’il est attribué, à l’état physique et au mode de transport.
Les mouvements internationaux peuvent relever du Règlement type de l’ONU et de cadres spécifiques à chaque mode, tels que le Code IMDG pour le transport maritime, les Instructions techniques de l’OACI et la Réglementation IATA sur les marchandises dangereuses pour le transport aérien, l’ADR pour le transport routier dans une grande partie de l’Europe et le RID pour le transport ferroviaire dans les juridictions applicables. Les réglementations nationales peuvent ajouter des exigences locales. Les exigences applicables dépendent de l’itinéraire, des modalités entre l’expéditeur et le transporteur, de la classification du produit et de l’application éventuelle d’une exemption ou d’une disposition spéciale.
Lorsqu’un emballage homologué ONU est requis, le marquage de l’emballage indique que sa conception a été testée selon la norme de performance pertinente dans des conditions définies. Il ne constitue pas une approbation générale pour chaque produit chimique ou chaque configuration de remplissage. Le type d’emballage marqué, le niveau de performance, la masse brute maximale ou la densité relative, ainsi que la capacité du groupe d’emballage, doivent être examinés conjointement avec l’instruction d’emballage applicable. Un fût testé peut être utilisé de manière incorrecte si une mauvaise fermeture est installée, si la limite de remplissage autorisée est dépassée, si l’emballage intérieur prescrit est omis ou si l’emballage a été modifié de manière substantielle.
Pour les calendriers de projet, la question importante est le calendrier. La classification, le choix de l’emballage et la maquette des étiquettes doivent être finalisés avant que l’approvisionnement et le remplissage ne soient engagés. Découvrir tardivement qu’une expédition aérienne exige un emballage différent, qu’une destination requiert une communication des dangers dans la langue locale ou que le contenant sélectionné ne dispose pas de l’approbation requise peut retarder la mobilisation davantage que le coût de l’emballage lui-même.
L’examen de conformité doit également couvrir les informations qui accompagnent l’emballage. Le nom chimique, le numéro ONU le cas échéant, les étiquettes de danger, les flèches d’orientation lorsque requises, la quantité nette, l’identification du lot, les instructions de manutention et la documentation de données de sécurité doivent rester cohérents. Une divergence entre le document d’expédition, l’étiquette, la fiche de données de sécurité et le produit réel peut entraîner un arrêt opérationnel même si l’emballage lui-même est en bon état.
Les matériaux de haute pureté nécessitent une spécification d’emballage allant au-delà des règles relatives aux marchandises dangereuses
Les projets industriels utilisant des catalyseurs, des produits chimiques de qualité électronique, des réactifs analytiques, des monomères spéciaux ou d’autres matériaux sensibles peuvent présenter des préoccupations plus strictes que la seule conformité au transport. Le système d’emballage peut affecter le matériau avant qu’il n’atteigne son point d’utilisation.
Les sources potentielles de perte de qualité comprennent l’entrée d’humidité, l’exposition à l’oxygène, l’exposition à la lumière, le relargage de particules, les substances extractibles du contenant, la contamination métallique, les agents de nettoyage résiduels et la contamination croisée provenant d’équipements réutilisés. Le risque n’est pas identique pour tous les produits. Une poudre sensible à l’humidité peut nécessiter une doublure intérieure à haute barrière et une fermeture contrôlée. Un liquide sensible à la lumière peut exiger un emballage opaque ou protecteur contre les UV. Un solvant destiné à des travaux d’analyse de traces peut nécessiter une évaluation des matériaux du contenant et de la fermeture quant aux substances relargables pertinentes pour la méthode envisagée.
Ces exigences doivent être traduites en contrôles d’emballage vérifiables. Des instructions vagues telles que « utiliser des contenants propres » sont difficiles à appliquer de manière cohérente. Une spécification exploitable identifie le matériau de contenant acceptable, l’état de propreté, le type de doublure, la méthode de fermeture, la durée maximale de stockage lorsqu’elle est pertinente, l’inertage ou la barrière contre l’humidité requis, ainsi que toute documentation au niveau du lot nécessaire pour libérer l’expédition.
Il existe également une distinction pratique entre les emballages neufs et reconditionnés. Les fûts reconditionnés peuvent convenir à certaines applications lorsqu’ils sont autorisés et correctement gérés, mais ils peuvent ne pas être adaptés lorsque le contrôle des résidus, la contamination à l’état de traces, l’état esthétique ou des critères de pureté exigeants sont essentiels au projet. La décision doit suivre le profil de risque du produit plutôt qu’une préférence générale pour une option.
La personnalisation des emballages doit être maîtrisée par la gestion des modifications
Sur mesure ne signifie pas réinventer constamment l’emballage. Pour les matériaux de projet récurrents, l’approche la plus robuste consiste à créer une configuration d’emballage contrôlée, reproductible d’une commande et d’un site à l’autre. Cette configuration doit relier la spécification chimique à la réalité opérationnelle du remplissage, du transport, du stockage et de l’utilisation sur site.
Une spécification d’emballage utile consigne normalement l’identité du produit et sa classification de danger ; les composants de contenant et de fermeture approuvés ; la quantité de remplissage nominale et maximale ; l’espace de tête requis ; l’approbation de l’emballage ou l’exigence de performance ; le contenu et le positionnement des étiquettes ; le schéma de palettisation ; les instructions de suremballage ; les modes de transport ; les limitations de stockage ; et les contrôles d’inspection ou de libération. Lorsque le produit est fourni à plusieurs destinations, les exigences d’étiquetage ou de documentation propres à chaque pays doivent être gérées comme des variantes contrôlées plutôt qu’improvisées au stade de l’expédition.
Toute modification de concentration, de formulation fournisseur, de source de contenant, de fournisseur de fermeture, de conception de palette, d’itinéraire de transport ou de mode d’expédition doit déclencher un examen. Une substitution mineure d’emballage peut avoir des conséquences disproportionnées. Le changement d’un composé de joint peut affecter la compatibilité. Le changement de la forme d’une bouteille peut modifier son ajustement dans le carton et la résistance à l’empilage. Le passage d’un transport routier et maritime à un transport aérien peut rendre la configuration d’origine inutilisable.
Ce contrôle est particulièrement pertinent lorsque les équipes d’approvisionnement cherchent à réduire les coûts par la substitution de composants. Les économies sur le prix unitaire peuvent être dépassées par les retouches, les cargaisons refusées, les coûts de nettoyage, les pertes de produit, les perturbations sur site ou le non-respect d’une échéance de projet. La comparaison doit reposer sur l’exposition totale, et non sur le prix du contenant vide.
L’inspection doit vérifier les contrôles qui préviennent réellement les défaillances
L’inspection visuelle seule ne peut pas confirmer l’adéquation d’un emballage, mais elle demeure une importante barrière finale. Les contrôles de libération doivent être liés aux modes de défaillance identifiés lors de la conception de l’emballage. Selon le produit et l’itinéraire, ils peuvent inclure la vérification du type de contenant correct, de la traçabilité des lots, du poids de remplissage, du couple de fermeture, de la présence du scellé, de l’exactitude des étiquettes, des marques de marchandises dangereuses, de l’intégrité de la palette et des enregistrements photographiques de l’expédition terminée.
Pour les matériaux à risque plus élevé, des essais d’étanchéité, des essais de pression, des contrôles d’intégrité des scellés ou des contrôles d’échantillonnage peuvent être justifiés lorsqu’ils sont techniquement appropriés et cohérents avec la conception de l’emballage. Le point essentiel est que les critères d’inspection doivent être définis avant l’expédition. Découvrir une étiquette manquante, une bonde desserrée, un suremballage incompatible ou une palette instable après l’arrivée de la cargaison au terminal du transporteur réduit considérablement les options disponibles.
Les conditions sur le site de réception ne doivent pas être négligées. Un emballage sélectionné pour le transport peut être compromis après la livraison si l’équipement de déchargement est inadapté, si les températures de stockage dépassent les hypothèses de conception de l’emballage ou si les contenants ouverts ne peuvent pas être correctement refermés. Lorsque les matériaux sont livrés en quantités de projet mais consommés par plus petites quantités, l’emballage doit permettre une distribution sûre et un stockage intermédiaire plutôt que d’imposer un transvasement improvisé sur site.
À quoi ressemble une décision d’emballage défendable
Une décision défendable ne commence pas par la question : « Quel fût est disponible ? » Elle commence par la question de savoir si l’emballage préserve le produit chimique, contient les scénarios de rejet prévisibles, respecte les exigences de transport pour l’itinéraire réel et peut être manipulé en toute sécurité aux deux extrémités de l’expédition.
Les choix d’emballage les plus fiables rendent ces hypothèses explicites : ce avec quoi le produit chimique peut entrer en contact, la durée de son transport, les températures auxquelles il peut être exposé, les réglementations applicables, la manière dont il sera arrimé, ainsi que la manière dont il sera ouvert et utilisé. Lorsque ces conditions sont documentées et maîtrisées, l’emballage chimique sur mesure devient un outil pratique de gestion des risques plutôt qu’un détail logistique de dernière étape.